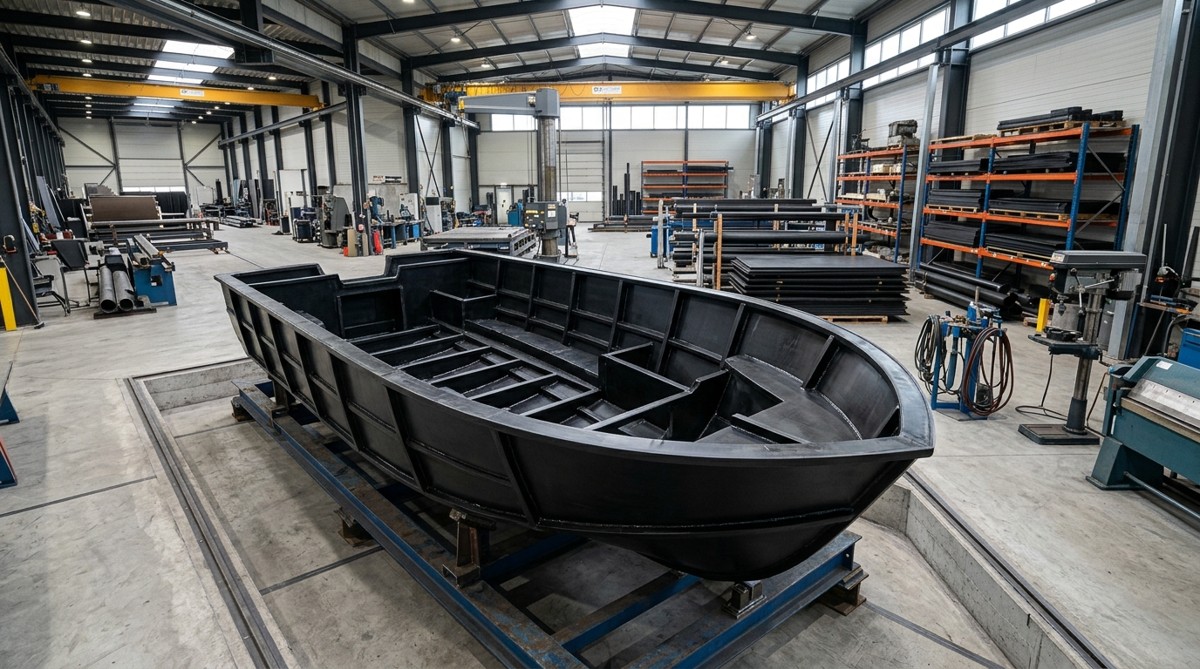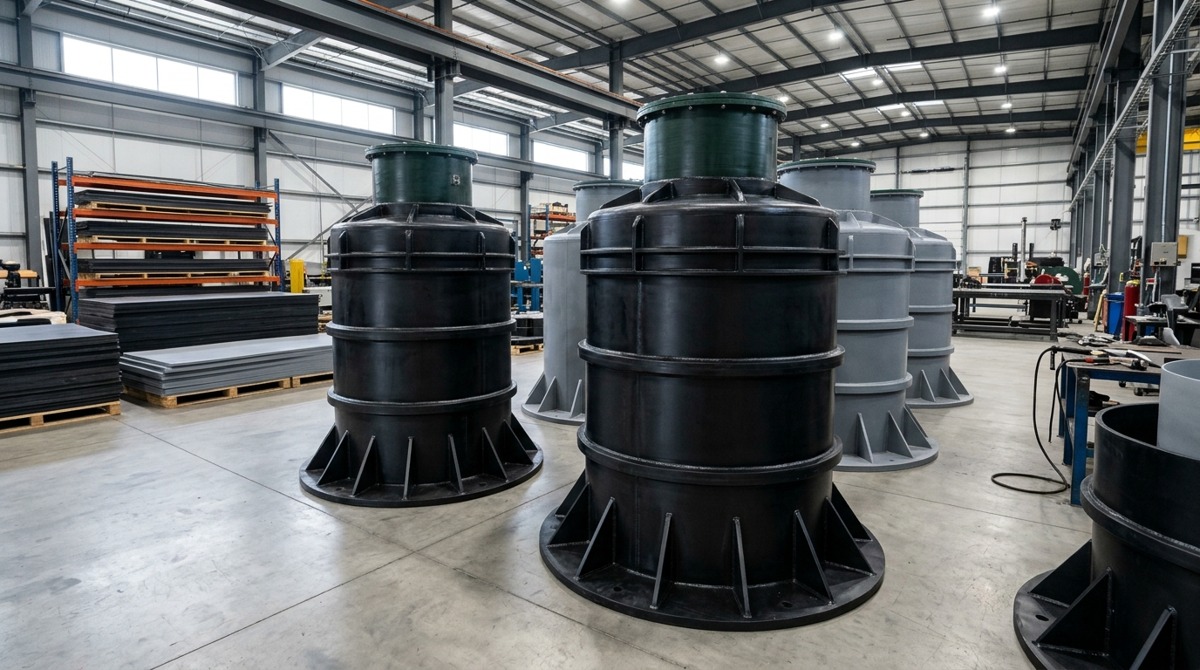
Серийное производство септиков и автономных локальных очистных сооружений (ЛОС) требует жесткого баланса между кольцевой жесткостью подземного корпуса, его морозостойкостью и себестоимостью раскроя. Подземная станция испытывает комбинированную нагрузку со стороны обводненного грунта, морозного пучения глинистых почв зимой и внутреннего гидростатического давления при залповом сбросе или откачке камер ассенизатором.
Ошибочный выбор марки полимера или попытка сэкономить 15% бюджета на закупке вторичного листа с меловым наполнителем приводит к хрупкому разрушению сварных швов в первую же зиму. В этом руководстве мы разберем, какой пластик для септика обеспечивает расчетный срок службы 50 лет, чем отличается септик из полипропилена от полиэтиленового аналога и по каким формулам подбирается толщина листов для наружной обечайки, днища и внутренних перегородок.

Когда проектировщик выбирает листовой пластик для септиков, он сравнивает две базовые группы полиолефинов — конструкционный полипропилен и полиэтилен низкого давления (ПНД). Оба материала химически инертны к бытовым стокам, сероводороду, аммиачным соединениям и синтетическим ПАВ, однако их физико-механические свойства при отрицательных температурах и модуль упругости существенно различаются.
Полипропилен блок-сополимер PP-B против гомополимера PP-H в промерзающих грунтах
Главная ошибка начинающих цехов, запускающих изготовление септиков из полипропилена, — использование обычного гомополимера (PP-H). Гомополимер обладает высоким модулем упругости (1350–1600 МПа) и отлично держит форму в отапливаемых цехах (например, когда собираются гальванические ванны из листового полипропилена), но уже при температуре от 0 °C до -5 °C становится стеклянно-хрупким. При зимней транспортировке, разгрузке манипулятором или сезонном пучении промерзшего суглинка корпус из PP-H дает сквозные трещины по околошовной зоне.
Профессиональный полипропилен для септиков — это исключительно морозостойкий полипропилен блок-сополимер (PP-B / PP-BC), макромолекулярная цепь которого модифицирована звеньями этилена (до 7–12%). За счет встроенных эластомерных фаз листовой полипропилен марки PP-B сохраняет высокую ударную вязкость по Шарпи вплоть до -20...-25 °C. Дополнительно при сборке прямоугольных корпусов с теплоизолирующими свойствами применяется соэкструзионный трехслойный листовой полипропилен для септиков со вспененным внутренним ядром (PP-C интегральный), который при толщине 15 мм легче монолитного листа на 25% и обладает повышенной жесткостью на изгиб.
Септик из ПНД и монолитного полиэтилена PE-100 для сложных гидрогеологических условий
На пучинистых глинистых грунтах Сибири, Урала и Северо-Запада, а также при высоком уровне грунтовых вод (плывунах) востребован септик из ПНД (полиэтилена низкого давления марок PE-100 и PE-80). В отличие от полипропилена, лист ПНД сохраняет пластичность и сопротивление ударным нагрузкам при экстремальных морозах до -50...-60 °C.
Модуль упругости полиэтилена ниже, чем у полипропилена (950–1100 МПа против 1250 МПа у PP-B), поэтому септик из полиэтилена чаще проектируют в виде горизонтального или вертикального цилиндра из спиральновитой профилированной трубы СВТ либо вальцованной листовой обечайки с мощными кольцевыми ребрами. При этом торцевые днища, внутренние перегородки отстойников, пригрузочные юбки и горловины раскраиваются из монолитного черного листового ПНД толщиной от 10 до 25 мм. Подробное сравнение марок полиэтилена приведено в статье виды и особенности пластиковых листов PE.
| Параметр сравнения | Блок-сополимер PP-B (монолитный) | Вспененный ПП (PP-C трехслойный) | Листовой ПНД (PE-100) | Гомополимер PP-H |
|---|---|---|---|---|
| Плотность материала, г/см³ | 0,91–0,92 | 0,68–0,74 | 0,95–0,96 | 0,90–0,91 |
| Модуль упругости при изгибе, МПа | 1200–1350 | 1050–1150 | 950–1100 | 1400–1600 |
| Температура хрупкости / морозостойкость | До -20...-25 °C | До -20 °C | До -50...-60 °C | Около 0...-5 °C |
| Ударная вязкость по Шарпи при -20 °C | Высокая (без разрушения / вязкий излом) | Средняя (демпфирование ядром) | Сверхвысокая (не разрушается) | Низкая (хрупкий раскол) |
| Устойчивость к УФ-излучению | Требует УФ-стабилизации (крышки/горловины) | Стабилизирован во внешних слоях | Абсолютная (2% техуглерода) | Низкая без добавок |
| Применение в производстве ЛОС | Основной стандарт корпусов и камер | Прямоугольные корпуса и крышки | Тяжелые септики, днища и грунтозацепы | Только внутренние детали без ударов |
Проектируя емкости для септика из пластика, инженер-расчетчик обязан учитывать коэффициент длительной ползучести термопластов под постоянной внешней нагрузкой грунта и грунтовых вод. Согласно немецкому стандарту DVS 2205 и отечественному ГОСТ Р 58033, цилиндрическая оболочка работает на сжатие в разы эффективнее прямоугольного короба. Если цилиндрический полипропиленовый септик диаметром 1000–1200 мм выдерживает давление обводненного песка при толщине стенки 8–10 мм, то прямоугольная станция аналогичного объема требует листов 12–15 мм и развитого внешнего оребрения.
P_кр = [ 2 · E_t / (1 - μ²) ] · ( s / D_ср )³ · k_овал
// Где E_t — модуль ползучести полимера (для PP-B за 25 лет), s — толщина листа (мм),
// D_ср — средний диаметр корпуса (мм), k_овал — поправочный коэфициент овальности (0,75–0,85)
Условие надежности корпуса: P_кр / P_грунт ≥ 1,8 (коэффициент запаса устойчивости)
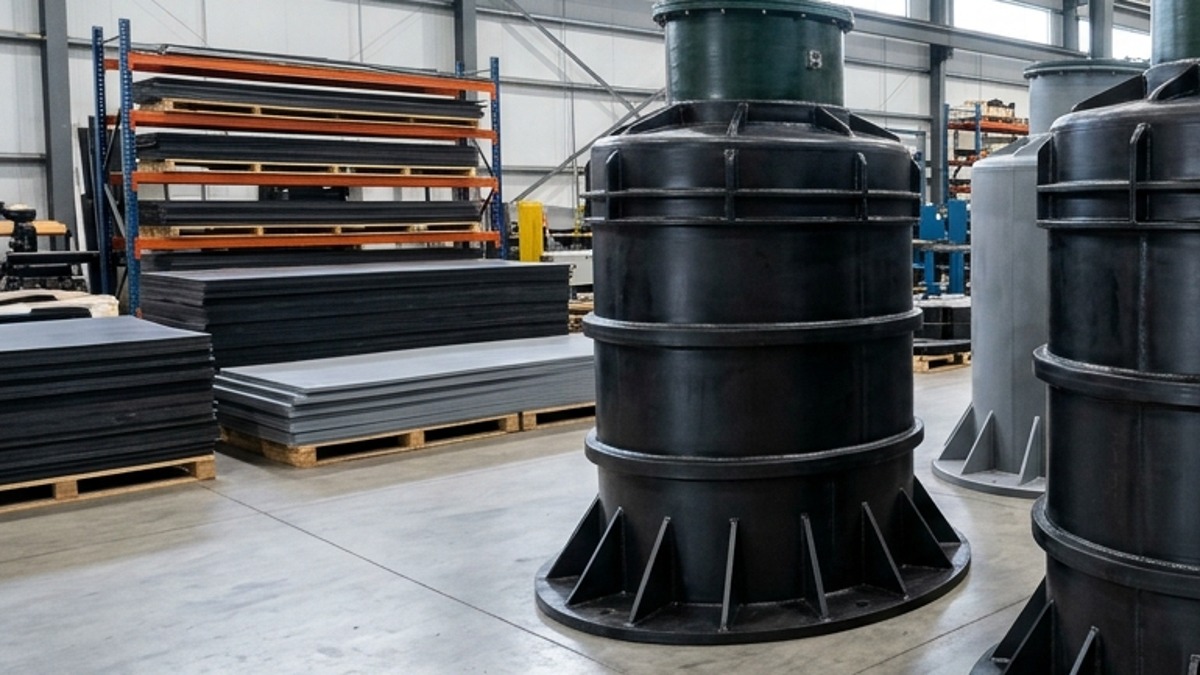
Чтобы не завышать материалоемкость станции за счет избыточной толщины основной обечайки, производство станций биологической очистки использует наружные кольцевые бандажи (пояса жесткости) шириной 80–150 мм из листа толщиной 10–15 мм, приваренные на ребро или в форме П-образного короба с шагом 350–500 мм.
| Производительность и объем станции | Тип корпуса и габариты | Толщина наружной стенки (PP-B / ПНД) | Толщина днища и грунтозацепов | Толщина внутренних перегородок | Конструкция внешних ребер жесткости |
|---|---|---|---|---|---|
| До 1,0 м³/сутки (3–5 человек) | Цилиндр Ø 950–1100 мм, H = 2000 мм | 8 мм | 10 мм (выступ юбки 100 мм) | 6–8 мм (крестовина) | 2 кольцевых пояса из листа 10×100 мм |
| 1,0–1,6 м³/сутки (5–8 человек) | Прямоугольный короб 1000×1000×2300 мм | 10–12 мм (или 15 мм PP-C) | 12–15 мм | 8 мм (4 камеры) | Горизонтальные ребра 12×120 мм с шагом 400 мм |
| 2,0–3,0 м³/сутки (10–15 человек) | Цилиндр Ø 1300–1500 мм или прямоугольный блок | 10–12 мм (цилиндр) / 14–15 мм (короб) | 15 мм с косынками жесткости | 8–10 мм | Коробчатые бандажи 12×150 мм через 350 мм |
| 4,0–10,0 м³/сутки (гостиницы, поселки) | Горизонтальный цилиндр Ø 1600–2200 мм | 14–20 мм (ПНД PE-100 / PP-B) | 18–20 мм (торцевые днища с ребрами) | 10–12 мм с распорками | Сплошное оребрение 15×150 мм + пригруз к ж/б плите |
Рентабельное производство септиков из полипропилена строится на автоматизации заготовительного участка и строгом соблюдении температурно-временных циклов сварки по стандарту DVS 2207-11. Рассмотрим технологическую цепочку, которую использует современный завод по производству септиков.

Раскрой листов для септиков на ЧПУ и стыковая сварка цилиндрических обечаек
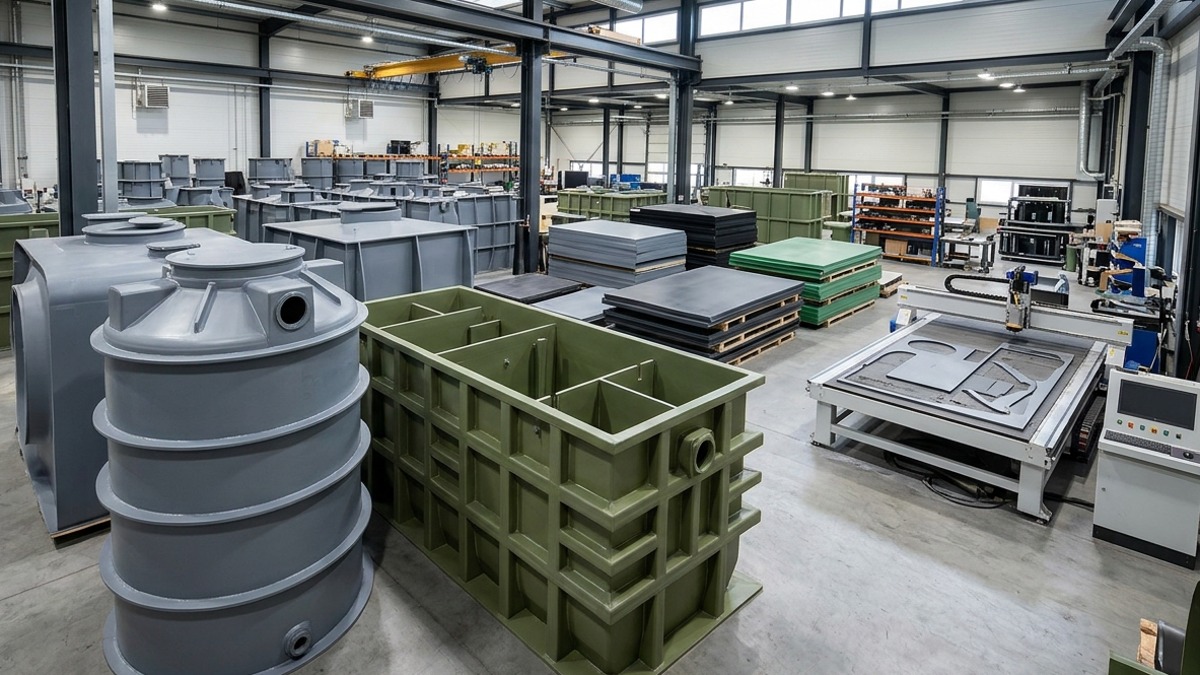
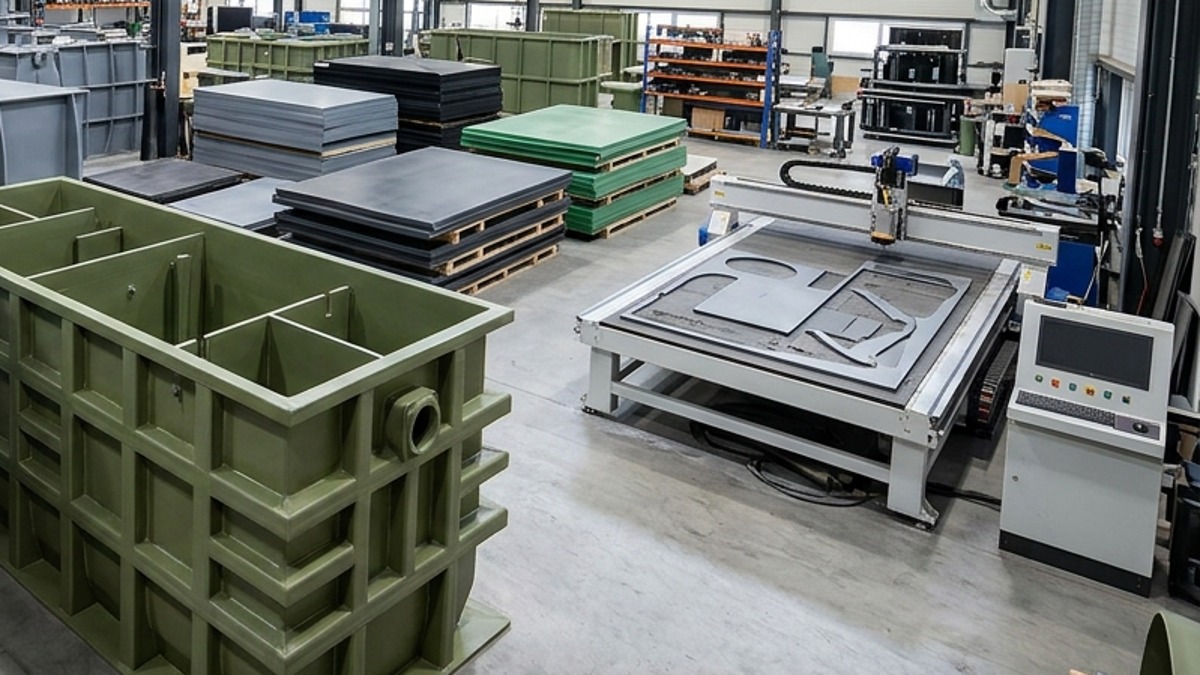
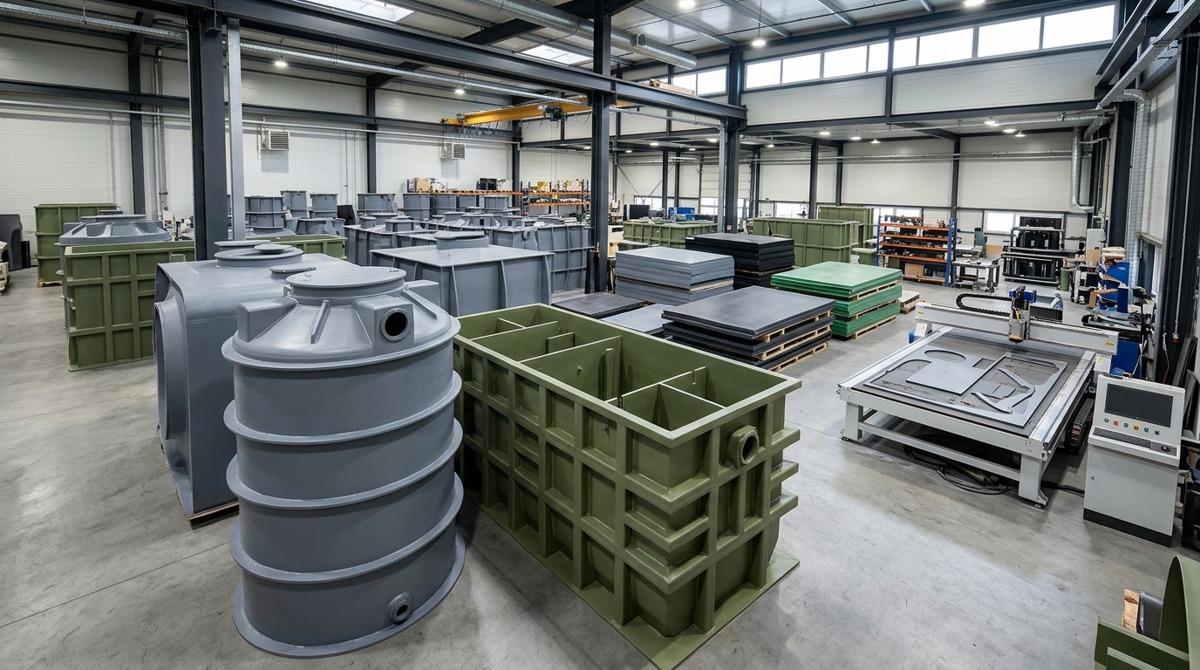
Стандартные форматы листов (1500×3000 мм, 1500×4000 мм и 2000×4000 мм) позволяют сводить цилиндр станции одним вертикальным стыковым швом. Карты раскроя днищ, перегородок, полок для компрессорного отсека и косынок формируются на портальных фрезерных станках с ЧПУ, где одновременно снимаются фаски под углом 30–45° для последующей экструзионной разделки.
Сборка основной цилиндрической царги выполняется на горизонтальной стыковой сварочной машине с тефлонированным нагревательным зеркалом. Кромки листа разогреваются при температуре 210–225 °C (для полипропилена) или 205–215 °C (для ПНД), после чего сводятся под регламентированным гидравлическим давлением до образования равномерного двустороннего грата. Коэффициент долговременной прочности машинного стыкового шва достигает 0,90–0,95 от прочности цельного листа. Подробнее о физико-химических режимах переработки полипропилена читайте в статье полипропилен — технические аспекты и применение листовых форм.
Сварка септика экструдером и контроль герметичности швов
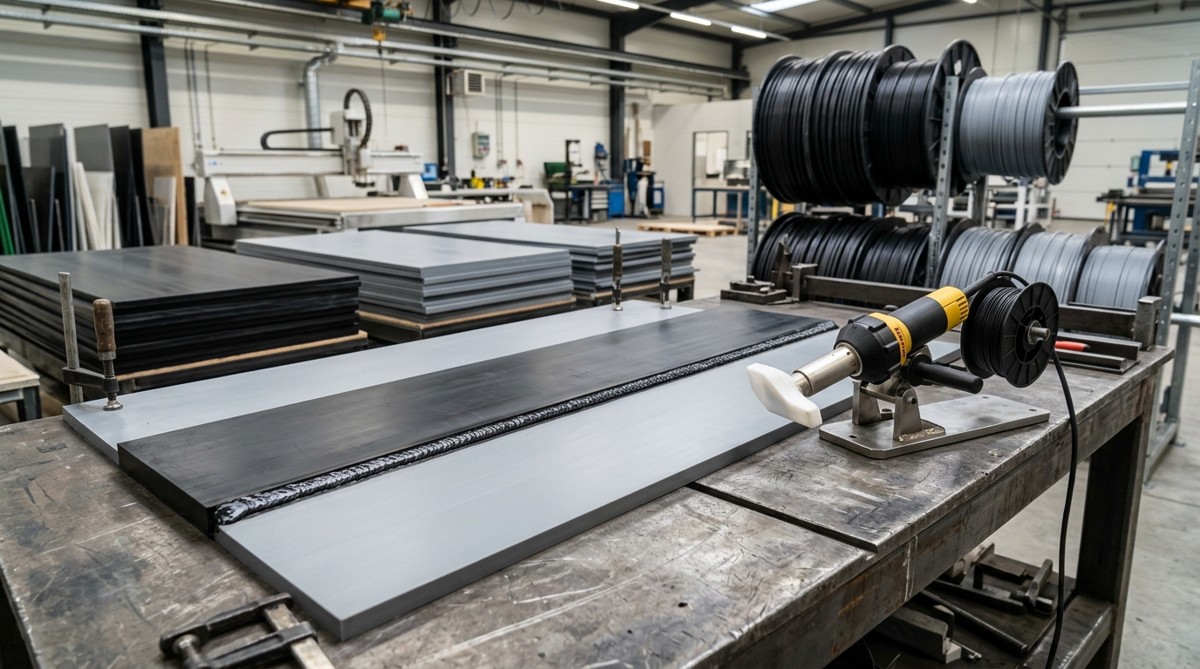
Соединение цилиндрической обечайки с плоским днищем, врезка внутренних камер и монтаж ребер жесткости выполняются методом ручной экструзионной сварки. Качественная сварка септика экструдером требует соблюдения пяти обязательных технологических правил:
- Идентичность марки полимера и ПТР: для сварки корпуса из блок-сополимера
PP-Bприменяется исключительно сварочный прутокPP-Bдиаметром 4 или 5 мм из той же группы показателя текучести расплава (разбег ПТР не более 0,5 г/10 мин). Категорически запрещено варить септики из ПНД полипропиленовым прутком и наоборот — адгезия между полиэтиленом и полипропиленом равна нулю. - Механическая зачистка оксидного слоя: непосредственно перед проходом экструдера зона шва шириной 20–25 мм зачищается ручной циклей или фрезой для удаления поверхностной окисленной пленки, образующейся при хранении листа.
- Предварительный прогрев феном экструдера: свариваемые кромки прогреваются потоком горячего воздуха (
270–300 °C) до вязкотекучего состояния на глубину 1,5–2 мм, куда под давлением фторопластового башмака впрессовывается расплавленная масса из шнековой камеры (220–240 °C). - Двусторонний провар силовых узлов: узел сопряжения наружной стенки с днищем и грунтозацепной анкерной юбкой проваривается двойным катетом (изнутри и снаружи корпуса) для исключения потери герметичноси и отрыва дна при давлении грунтовых вод снизу.
- Электроискровой и гидростатический контроль: каждый выпущенный септик из полипропилена проверяется высоковольтным искровым дефектоскопом (напряжение пробоя 20–35 кВ на медную подложку) или проходит контрольный налив водой на испытательном стенде ОТК.
При заглублении подводящей канализационной трубы ниже стандартных 600–800 мм от отметки чистого грунта монтажным бригадам требуется заводское или объектное наращивание горловины септика пластиком. Надставные горловины высотой от 200 до 1000 мм свариваются из листового полипропилена или ПНД толщиной 8–10 мм.

Поскольку верхняя часть горловины и люк станции постоянно находятся на открытом солнце и подвергаются промерзанию, для их изготовления закупают специализированные позиции проката:
Зеленый УФ-стабилизированный лист PP-B (Цвет RAL 6005 / 6010)
Листы темно-зеленого и травяного оттенка с введенными светостабилизаторами (HALS) для штамповки и сварки наружных крышек ЛОС, не выгорающих на солнце и маскирующихся под газон.
Трехслойный интегральный лист PP-C (Термоизоляция люка)
Применяется для крышек компрессорных отсеков толщиной 12–15 мм. Вспененная сердцевина предотвращает промерзание мембранных компрессоров зимой и снижает уровень шума.
Полосы и обечайки для наращивания (Ремонтные комплекты)
Готовые раскроенные полосы из листового ПП и ПНД толщиной 8 мм с комплектом сварочного прутка для герметичной надварки горловины непосредственно на участке монтажа.
Высокая конкуренция на рынке автономных канализаций вынуждает некоторых переработчиков искать самый дешевый пластик для септика, изготовленный из дробленого бытового вторсырья и регранулята (ящиков, бамперов, канистр) с добавлением 20–30% мела или талька для удешевления тоннажа. В процессе подземной эксплуатации такие изделия оборачиваются массовыми гарантийными рекламациями и судебными исками на демонтаж и замену всплывших или лопнувших станций.
- Расслаивание и непровар шва: хаотичная смесь разнородных марок полимеров в регрануляте имеет непредсказуемый индекс расплава (ПТР). При экструзионной сварке такой лист вспенивается, а прочность углового шва падает до 30–40% от нормы.
- Потеря морозостойкости: введение мела (карбоната кальция) резко снижает относительное удлинение при разрыве (с 400% до 15–20%). При зимней подвижке грунта стенка лопается как шифер.
- Внутренние пустоты и раковины: в толстых листах (12–20 мм) из вторичной гранулы часто скрыты газовые поры, которые вскрываются при фрезеровке пазов под перегородки на станке с ЧПУ.
Надежные септики из полипропилена и септики из ПНД изготавливаются из первичного трубного и литьевого сырья (100% Virgin) либо с строго регламентированным возвратом собственной чистой технологической кромки одного грейда в средний слой соэкструзионного листа. Для силовых кронштейнов крепления дренажных насосов, петель крышек и анкерных тяг внутри агрессивной влажной среды станции рекомендуем применять коррозионностойкий лист нержавеющий марок AISI 304 и AISI 316.
- Проверка геометрии и допусков по толщине: качественный экструзионный лист имеет разнотолщинность не более ±0,3 мм и нулевую сабельность диагоналей, что критично при автоматическом раскрое на порталах ЧПУ.
- Испытание на изгиб образца при отрицательной температуре: полоса первичного блок-сополимера
PP-Bтолщиной 8 мм после выдержки в морозильной камере при-20 °Cсгибается под углом 90° без образования трещин и побеления с изломом. - Единая партия листа и сварочного прутка: комплектация заказа сертифицированным круглым или треугольным прутком (4–5 мм) из идентичной базовой гранулы гарантирует 100% монолитность экструзионного шва.
- Корпуса и камеры ЛОС Морозостойкий блок-сополимер PP-B (8–15 мм) с ударной вязкостью до -25 °C
- Тяжелые грунты и плывуны Монолитный лист ПНД PE-100 (10–20 мм) с кольцевыми бандажами жесткости
- Крышки и горловины УФ-стабилизированный зеленый лист PP-B (RAL 6005) и утепленный трехслойный PP-C
- Сварка по DVS 2207 Стыковая сварка обечаек + двухсторонний экструзионный провар днища
Какой полипропилен подходит для производства подземных септиков?
Производители очистных сооружений используют морозостойкий полипропилен блок-сополимер марки PP-B. Этот материал сохраняет высокую ударную вязкость при температурах до минус 25 градусов Цельсия и выдерживает сезонное пучение промерзшего грунта. Обычный гомополимер PP-H становится хрупким при нулевой температуре и не подходит для наружных корпусов.
Чем септик из ПНД отличается от станции из полипропилена?
Листовой полиэтилен низкого давления ПНД обладает более высокой эластичностью и морозостойкостью до минус 60 градусов Цельсия. Полипропилен блок-сополимер выигрывает у полиэтилена по модулю упругости и кольцевой жесткости стенки при одинаковой толщине проката. Инженеры выбирают ПНД для цилиндрических корпусов в сильно пучинистых грунтах, а полипропилен применяют для многокамерных аэрационных станций.
Какая толщина пластикового листа нужна для корпуса септика?
Цилиндрические бытовые септики диаметром до 1200 миллиметров требуют листа толщиной от 8 до 10 миллиметров с кольцевыми поясами жесткости. Прямоугольные корпуса станций биологической очистки изготавливают из монолитных или вспененных листов толщиной от 12 до 15 миллиметров. Промышленные резервуары большого объема сваривают из плит толщиной до 20 миллиметров.
Можно ли сваривать между собой детали септика из полипропилена и ПНД?
Экструзионная сварка не соединяет полипропилен с полиэтиленом низкого давления из-за разной химической структуры полимеров. Сварщик обязан использовать полипропиленовый пруток марки PP-B для полипропиленового корпуса и полиэтиленовый пруток PE-100 для деталей из ПНД. Нарушение этого правила приводит к полному отслоению сварного шва под давлением грунтовых вод.
Как выполнить наращивание горловины септика пластиком при глубоком залегании трубы?
Мастер вырезает цилиндрическую обечайку из морозостойкого листового полипропилена или ПНД толщиной 8 миллиметров. Надставную цилиндрическую вставку приваривают ручным сварочным экструдером к штатной горловине станции с двух сторон. Для наружной крышки люка используют зеленый лист с ультрафиолетовым стабилизатором.
Комплектуете цех по производству септиков, погребов или станций биоочистки?
Компания «ЛИСТПРОМ» поставляет первичный морозостойкий листовой полипропилен PP-B, трехслойный лист PP-C, УФ-стабилизированный зеленый лист RAL 6005, ПНД PE-100 и сварочный пруток партиями с заводскими паспортами качества.
Выбрать листовой пластик для септиков в каталоге